Производство пластмассовых изделий требует согласованной работы основного оборудования и периферии. Разбираем возможности экструзионно-выдувных машин и термопластавтоматов, роль сушилок, роботов и систем подачи сырья, а также критерии выбора комплектации для цеха. Комплектацию рассчитывают по материалу, циклу и объёму выпуска.
Какие технологии применяют для переработки пластмасс
Выбор оборудования начинается не с производительности станка, а с технологии изготовления детали. Для канистр, флаконов, технических ёмкостей и полых изделий используют выдувное формование. Корпуса приборов, крышки, фитинги, контейнеры, элементы мебели и автокомпоненты чаще получают литьём под давлением. В обоих случаях результат зависит от свойств полимера, конструкции оснастки, требований к геометрии и объёма выпуска.
Экструзионно-выдувное формование полых изделий
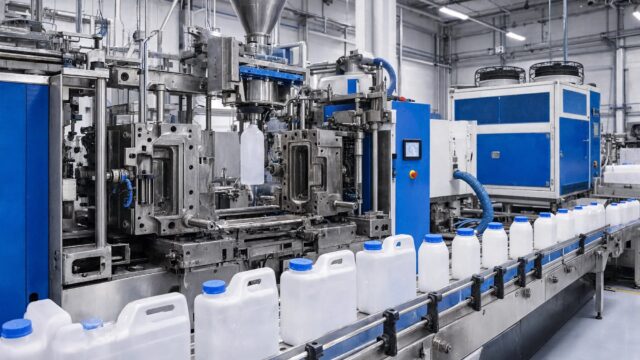
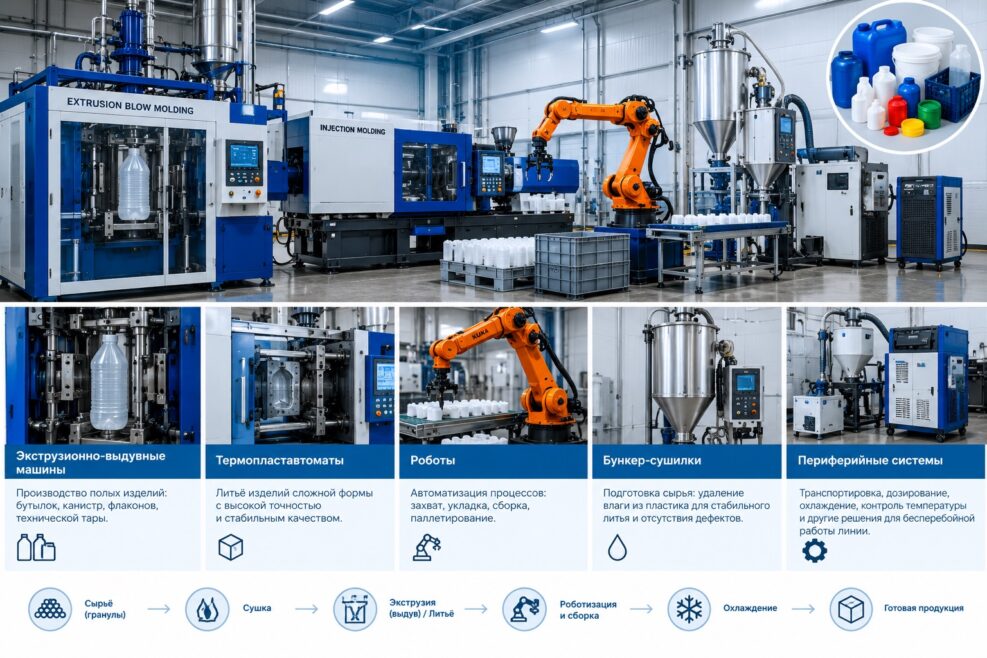
При экструзионно-выдувной технологии расплав полимера формируется в виде рукава, затем зажимается пресс-формой и раздувается воздухом до прилегания к стенкам полости. Метод подходит для выпуска тары и технических изделий из ПНД, ПП, ПВХ и других материалов. При подборе оборудования учитывают число ручьёв, объём изделия и конфигурацию головки; технические характеристики экструзионно-выдувных машин
позволяют оценить производительность и совместимость с конкретной номенклатурой.
Ключевые параметры такого оборудования — производительность экструдера, число ручьёв, усилие запирания, диапазон объёмов и возможность работы с многослойной заготовкой. Если предполагается выпуск тары с барьерным слоем или использование вторичного сырья, важно заранее проверить совместимость шнековой группы и головки с выбранной рецептурой. Для крупногабаритных изделий решающими становятся жёсткость узла запирания и точность управления толщиной стенки.
Литьё под давлением на термопластавтоматах
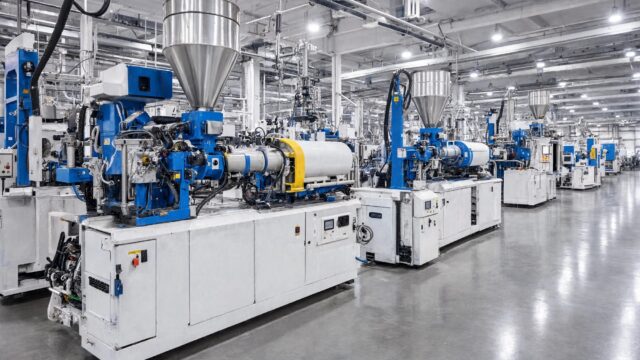
Термопластавтомат расплавляет гранулы, впрыскивает материал в закрытую форму, выдерживает изделие под давлением и раскрывает пресс-форму после охлаждения. Технология позволяет получать сложные детали с точными размерами, рёбрами жёсткости, резьбой, защёлками и тонкими стенками. При подборе станка рассматривают термопластавтоматы для литья пластмасс под давлением с учётом массы отливки, габаритов формы и характеристик материала.
Усилие смыкания выбирают по площади проекции изделия и литниковой системы, а объём впрыска должен обеспечивать стабильное заполнение без чрезмерного времени пребывания расплава в цилиндре. Для полиамида, поликарбоната, АБС-пластика и полипропилена различаются температурные режимы, требования к сушке и допустимая скорость впрыска. Недостаточная мощность пластикации ограничит цикл, а избыточный размер машины повысит энергозатраты и усложнит настройку.
Периферия для стабильного качества литья
Влага в гранулах способна вызывать серебрение, пузыри, хрупкость и изменение оттенка поверхности. Особенно чувствительны к ней гигроскопичные инженерные пластики: ПА, ПК, ПЭТ, АБС и ТПУ. Перед переработкой их необходимо подготовить при заданной температуре и времени выдержки. Для этого применяют бункер-сушилки для подготовки полимерного сырья, устанавливаемые непосредственно на загрузочной горловине машины или в
составе централизованной системы.
Сушилка подбирается по часовому расходу материала, требуемой остаточной влажности и температуре обработки. Важно учитывать не только номинальный объём бункера, но и фактическое время нахождения гранул в зоне нагрева. Для непрерывного производства полезны датчики уровня, автоматическая подача сырья и контроль температуры: эти функции помогают избежать остановки машины из-за пустого бункера или перегрева полимера.
Автоматизация съёма и последующих операций
Роботы для термопластавтоматов сокращают время извлечения изделия, исключают повреждение детали при ручном съёме и поддерживают повторяемость цикла. Манипулятор может переносить отливку на конвейер, в зону охлаждения, на обрезку литника или в упаковочный модуль. Автоматизация особенно заметна при коротком цикле, многоместных формах и производстве изделий с высокими требованиями к чистоте поверхности.
После формования могут понадобиться контроль массы, маркировка, сборка, герметизация или упаковка. Эти операции стоит проектировать одновременно с выбором основной машины. Тогда высота выгрузки, направление перемещения робота, место для конвейера и защитные ограждения будут учтены ещё до запуска, без дорогостоящей переделки планировки.
Практические критерии выбора комплектации
- Определите тип изделия, полимер, массу, геометрию и плановый объём выпуска.
- Рассчитайте производительность по длительности цикла, числу гнёзд и сменному графику.
- Проверьте требования пресс-формы или выдувной оснастки к габаритам, подключению и усилию запирания.
- Учтите подготовку сырья, охлаждение, электропитание, сжатый воздух и отвод готовой продукции.
- Заложите резерв для расширения номенклатуры и роста автоматизации.